Przegląd projektu:
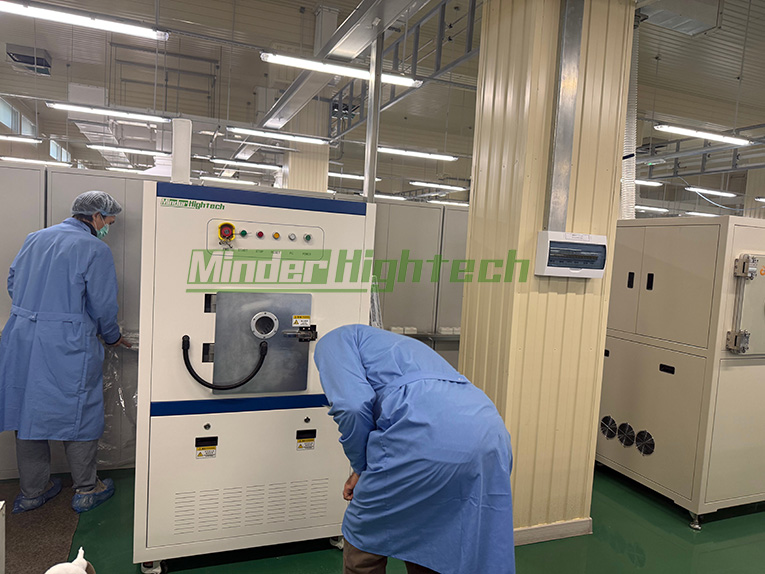
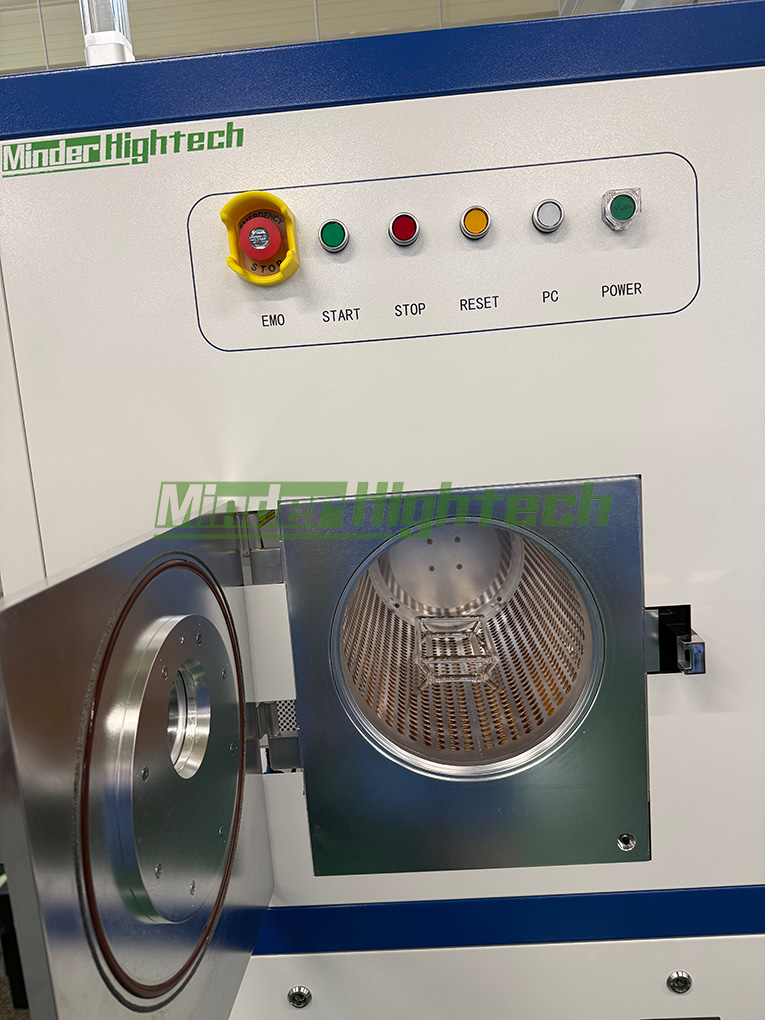
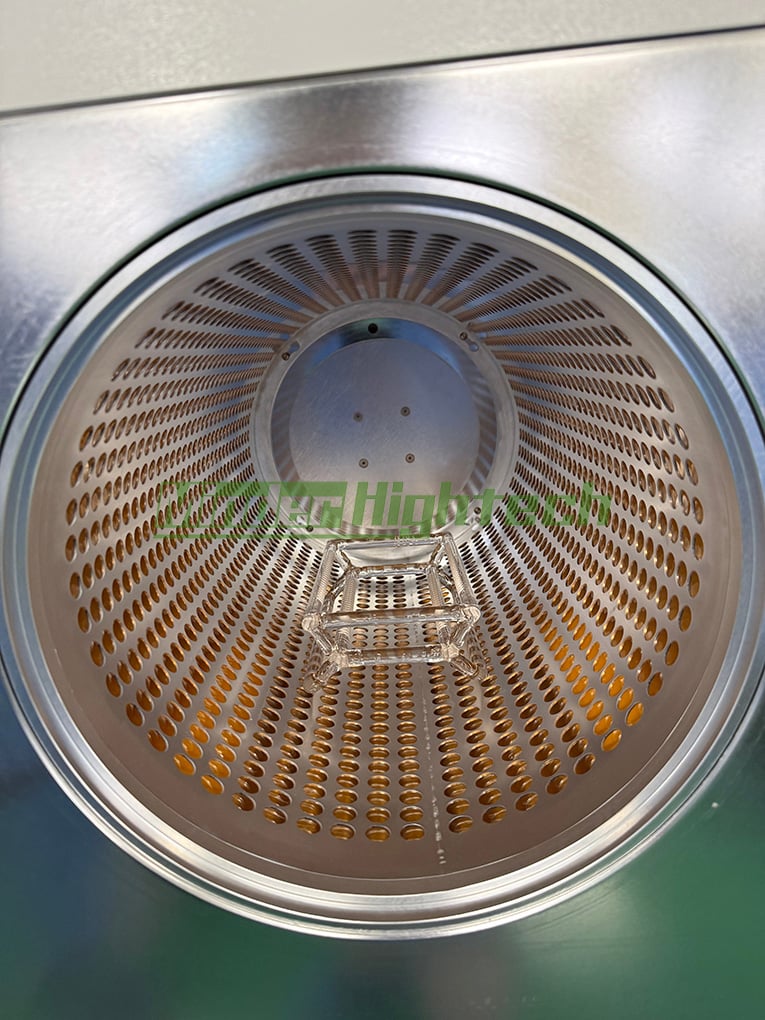
System MD-2300 firmy Minder-Hightech do plazmowego usuwania fotorezystu z płytek w partii został pomyślnie zainstalowany, uruchomiony i przekazany klientowi w Europie — wraz z szkoleniem obsługi. Urządzenie to przeznaczone jest głównie do usuwania fotorezystu oraz procesów descummingu z powierzchni płytek, zapewniając klientowi kontrolowane możliwości obróbki plazmowej RF w zakresie produkcji półprzewodników i mikroelektroniki.
Zakres projektu obejmował nie tylko dostawę sprzętu do plazmowego oczyszczania, ale także montaż na miejscu, inspekcję, weryfikację funkcjonalną, szkolenie operatorów oraz wprowadzenie w podstawowe zasady procesu. Dzięki tym usługom świadczonym na miejscu operatorzy klienta zapoznali się ze strukturą sprzętu, przebiegiem jego obsługi, konfiguracją receptur oraz wymaganiami dotyczącymi rutynowej konserwacji, co stworzyło podstawy do kolejnych etapów walidacji procesu i produkcji seryjnej.
Wymagania klienta:
Klient wymaga rozwiązania do usuwania fotorezystu oraz pozostałości procesowych z powierzchni płytek krzemowych. W zależności od konkretnej fazy produkcji powierzchnia płytki może być pokryta pełną warstwą fotorezystu lub jedynie cienkimi resztkami gruntu lub materii organicznej. W związku z tym urządzenie musi obsługiwać zarówno masowe spalanie/usuwanie fotorezystu, jak i precyzyjne procesy obróbki powierzchni, takie jak descumming. W przypadku całkowitego usuwania fotorezystu system plazmowy musi być w stanie usunąć docelową warstwę fotorezystu w rozsądnym czasie. W procesach descummingu głównym celem jest usuwanie cienkich warstw resztkowych u podstawy wzorów lub w wybranych obszarach, przy jednoczesnym kontrolowaniu wpływu nadmiernego przetwarzania na struktury płytek oraz kolejne etapy produkcji.
System plazmowy MD-2300 do obróbki fotorezystu: wprowadzenie, konfiguracja i zasady przetwarzania :
System oferuje regulację mocy RF, przepływu gazów procesowych, ciśnienia próżni oraz czasu trwania procesu, zapewniając elastyczność dostosowywania procesów do różnych wymagań dotyczących usuwania fotooporu. Ostateczne receptury muszą zostać zoptymalizowane z uwzględnieniem konkretnego typu fotooporu, jego grubości, procesów poprzedzających oraz kryteriów akceptacji stosowanych przez klienta.
Ten system plazmowego usuwania fotooporu z płytek wykorzystuje technologię plazmy RF o częstotliwości 13,56 MHz z zakresem regulacji mocy wyjściowej RF od 0 do 1000 W. Tlen stanowi główny gaz procesowy do spalania fotooporu oraz usuwania organicznych zanieczyszczeń, podczas gdy argon może być stosowany jako gaz pomocniczy w zależności od wymagań procesowych.
Gdy komora osiągnie docelowy poziom próżni, gazy procesowe są wprowadzane do kwarcowej komory reakcyjnej, w której energia RF generuje plazmę. Cząstki reaktywne obecne w plazmie tlenu reagują z organicznymi składnikami fotorezystu, tworząc lotne produkty uboczne, które są usuwane przez system próżniowy, co umożliwia suchą eliminację fotorezystu oraz czyszczenie powierzchni.
W porównaniu z metodami mokrego usuwania fotorezystu, usuwanie fotorezystu w plazmie zmniejsza zużycie chemikaliów i umożliwia precyzyjną kontrolę mocy, przepływu, ciśnienia oraz czasu za pomocą ustawień receptury. Jednak każdy proces usuwania wymaga walidacji opartej na konkretnych materiałach — szczególnie w przypadku przetwarzania fotorezystu narażonego na implantację jonów w wysokiej dawce, grube warstwy fotorezystu lub struktur krzemowych wrażliwych na temperaturę.
Instalacja i uruchomienie w miejscu:
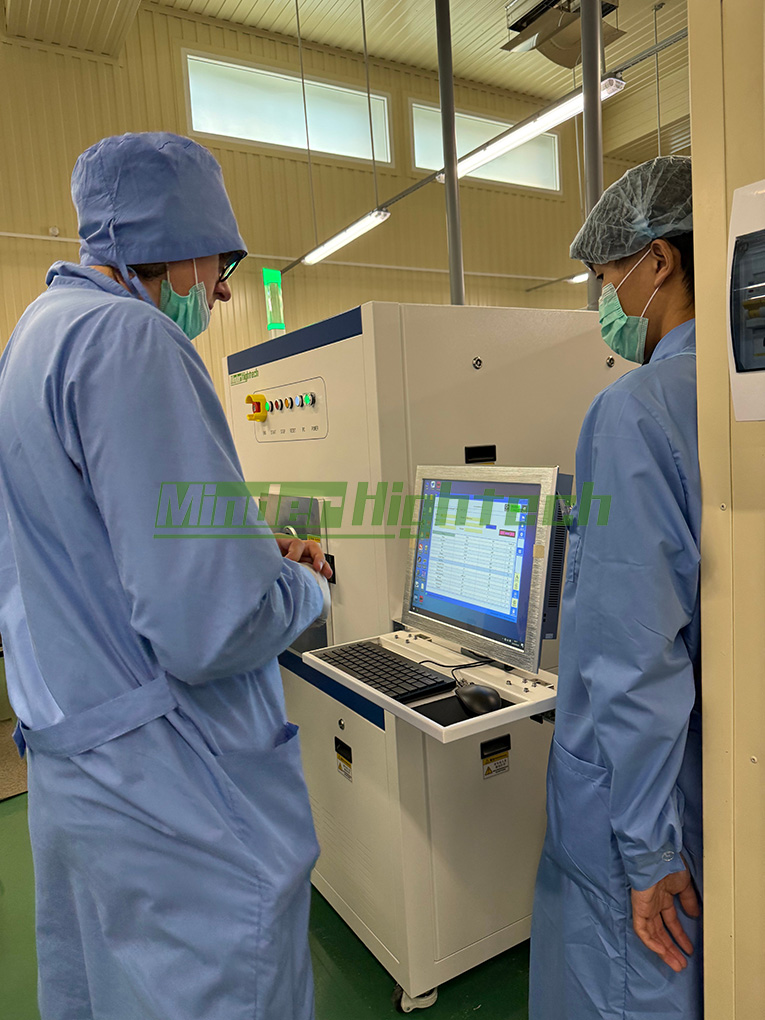
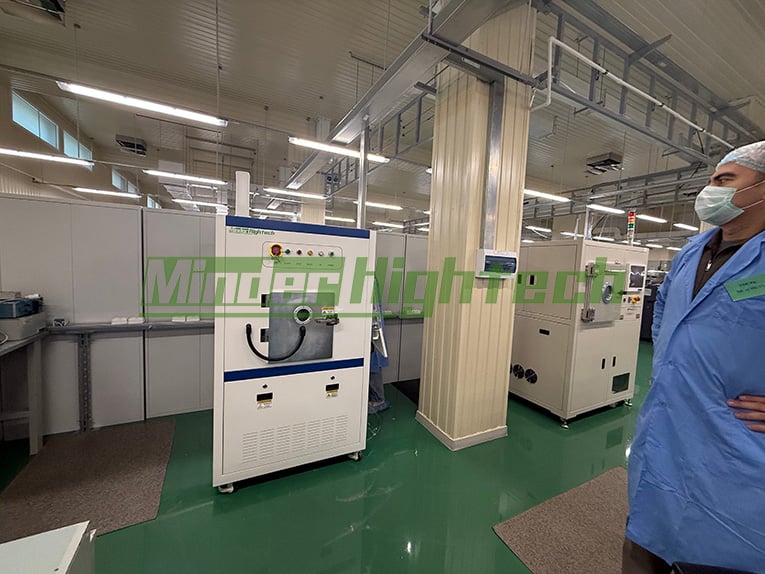
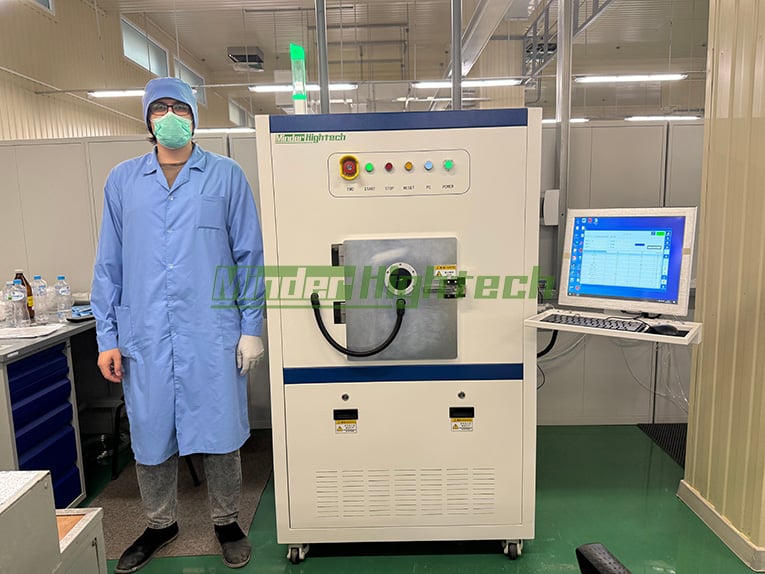
Po przybyciu sprzętu na miejsce europejskiego klienta personel inżynieryjny najpierw sprawdził zewnętrzny stan urządzenia, jego kluczowe komponenty oraz warunki po transporcie, a następnie ustawił jednostkę zgodnie z wymaganiami montażowymi. Następnie zweryfikowano połączenia zasilania elektrycznego, gazów procesowych, sprężonego powietrza, odprowadzenia odpadów oraz innych mediów technologicznych.
Wymagane napięcie zasilania odniesienia dla plazmowego oczyszczacza MD-2300 to prąd przemienny 380 V, 50/60 Hz, 40 A. Na miejscu klienta należy również zapewnić tlen, argon, azot i sprężone powietrze spełniające specyfikacje procesowe. Czystość gazów, ciśnienie, połączenia rurociągów oraz warunki odprowadzania odpadów muszą zostać potwierdzone zgodnie z końcową konfiguracją urządzenia i specyfikacjami mediów technologicznych.
Po zakończeniu podłączeń do sieci energetycznych zespół inżynieryjny systematycznie sprawdził system sterowania, system próżniowy, linie gazów procesowych, zasilacz mocy RF, system dopasowania oraz funkcje ochrony bezpieczeństwa. Po potwierdzeniu normalnego stanu podstawowej pracy urządzenia przeprowadzono testy bez obciążenia oraz weryfikację funkcjonalną.
Szkolenie na miejscu było kluczowym elementem dostawy plazmowego popielnika. Szkolenie obejmowało uruchamianie i zatrzymywanie urządzenia, pracę w trybie automatycznym i ręcznym, edycję receptur, przetwarzanie partii oraz radzenie sobie z warunkami nietypowymi.
Operatorzy nauczyli się tworzyć receptury procesowe na podstawie konkretnych produktów oraz konfigurować kluczowe parametry, w tym:
- przepływy tlenu i argonu;
- moc wyjściową RF;
- ciśnienie robocze w komorze;
- czas przetwarzania;
- etapy tworzenia próżni i napełniania gazem;
- kolejność odprowadzania gazów po zakończeniu procesu.
Szkolenie podkreśliło również znaczenie zarządzania przepisami technologicznymi. W przypadku urządzeń do usuwania fotoopornika z płytek krzemowych pojedynczy zestaw parametrów może nie nadawać się do wszystkich produktów. Takie czynniki jak rodzaj fotoopornika, jego grubość, warunki pieczenia, ilość płytek ładowanych jednoczesnie oraz stan obróbki w poprzednich etapach procesu mogą wpływać na rzeczywistą szybkość usuwania i jednorodność wyniku.
Zapisywanie zweryfikowanych przepisów technologicznych pozwala klientowi zminimalizować zmienność wynikającą z różnic między operatorami oraz poprawić powtarzalność w kolejnych partiach. Przed przejściem do pełnoskalowej produkcji masowej zaleca się przeprowadzenie testów wielopartiiowych przy użyciu reprezentatywnych płytek w celu weryfikacji wydajności usuwania, jednorodności oraz stabilności procesu.
Guangzhou Minder-Hightech Co.,Ltd.
Copyright © Guangzhou Minder-Hightech Co.,Ltd. All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 SL
 UK
 VI
 ET
 HU
 TH
 TR
 FA
 AF
 MS
 GA
 IS
 HY
 AZ
 KA