Ընթացքի գլուխը:
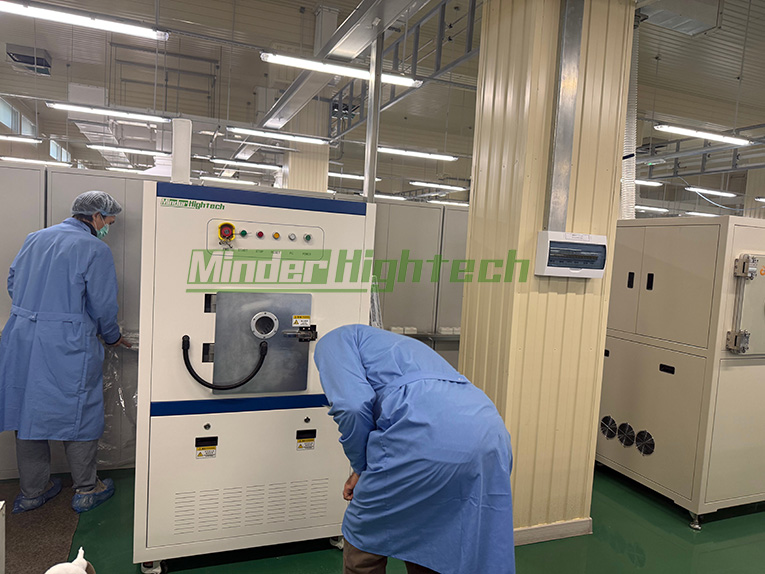
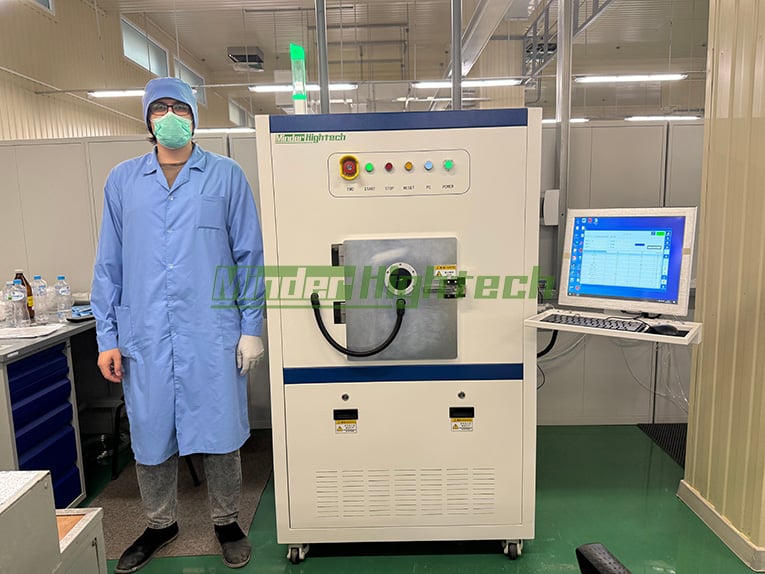
Մինդեր-Հայթեքի MD-2300 սերիական տիպի վաֆելի պլազմային ֆոտոռեզիստի մաքրիչ սարքը հաջողությամբ տեղադրվել է, շահագործման է հանձնվել և փոխանցվել է Եվրոպայի հաճախորդի արտադրամասում՝ ներառյալ շահագործման վերապատրաստումը: Այս սարքավորումը հիմնականում նախատեսված է վաֆելների մակերեսից ֆոտոռեզիստի հեռացման և դեսքամինգի գործընթացների համար և տրամադրում է հաճախորդին կառավարելի RF պլազմային մշակման հնարավորություններ կիսահաղորդչային և միկրոէլեկտրոնիկայի արտադրության համար:
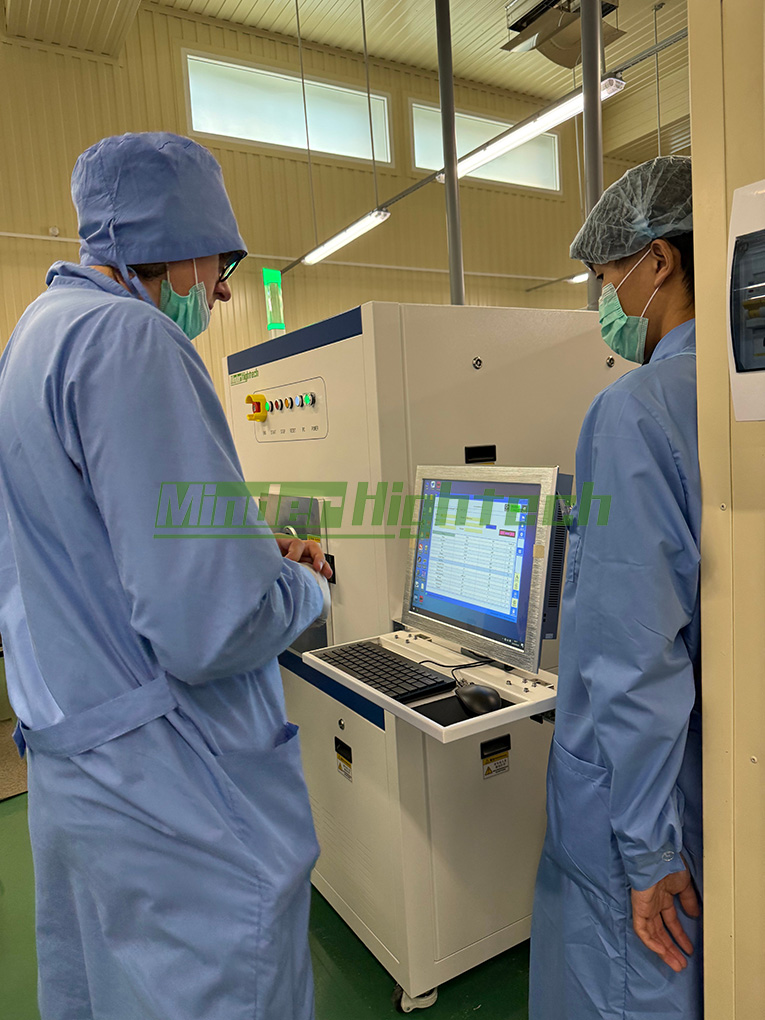
Նախագծի շրջանակը ներառում էր պլազմային աշինգի սարքավորումների մատակարարումը, ինչպես նաև տեղում տեղադրումը, ստուգումը, ֆունկցիոնալ ստուգումը, օպերատորների վերապատրաստումը և հիմնարար գործընթացների սկզբունքների ներմուծումը: Այս տեղում մատուցվող ծառայությունների շնորհիվ հաճախորդի օպերատորները ծանոթացել են սարքավորումների կառուցվածքին, շահագործման աշխատանքային հոսքին, ռեցեպտների կարգավորմանը և սովորական սպասարկման պահանջներին, ինչը հիմք է ստեղծել հետագա գործընթացի վալիդացման և սերիական արտադրության համար:
Հաճախորդի պահանջները.
Հաճախորդը պահանջում է լուծում ֆոտոռեզիստի և գործընթացի մնացորդների մշակման համար վեյֆերի մակերեսին: Կախված կոնկրետ արտադրական փուլից՝ վեյֆերի մակերեսը կարող է պարունակել ֆոտոռեզիստի լիարժեք շերտ կամ միայն նախնական շերտի կամ օրգանական նյութերի բարակ մնացորդներ: Այդ պատճառով սարքավորումը պետք է աջակցի ինչպես ֆոտոռեզիստի մեծ ծավալների այրմանը/հեռացմանը, այնպես էլ մակերեսի ավելի բարակ մշակման գործընթացներին, օրինակ՝ դեսքամինգին: Ֆոտոռեզիստի ամբողջական հեռացման համար պլազմային համակարգը պետք է կարողանա հեռացնել նպատակային ռեզիստի շերտը համեմատաբար կարճ ժամանակահատվածում: Դեսքամինգի գործընթացների դեպքում կենտրոնանում են նախ և առաջ մոդելների հիմքում կամ տեղային տեղամասերում գտնվող բարակ մնացորդային շերտերի հեռացման վրա՝ միաժամանակ վերահսկելով վերամշակման չափազանցման ազդեցությունը վեյֆերի կառուցվածքների և հետագա արտադրական քայլերի վրա:
MD-2300 Պլազմային Ֆոտոռեզիստի Համակարգ. Ներածություն, Կոնֆիգուրացիա և Մշակման Սկզբունքներ :
Համակարգը առաջարկում է հարմարեցվող RF հզորություն, գործընթացի գազի հոսքի արագություն, վակուումային ճնշում և մշակման ժամանակահատվածներ, որոնք հնարավորություն են տալիս ճկունորեն հարմարեցնել գործընթացները՝ բավարարելու տարբեր ֆոտոռեզիստի հեռացման պահանջները: Վերջնական ռեցեպտները պետք է օպտիմալացվեն հիմնված սպառողի կողմից օգտագործվող կոնկրետ ֆոտոռեզիստի տեսակի, ռեզիստի հաստության, նախորդ գործընթացների և ընդունման չափանիշների վրա:
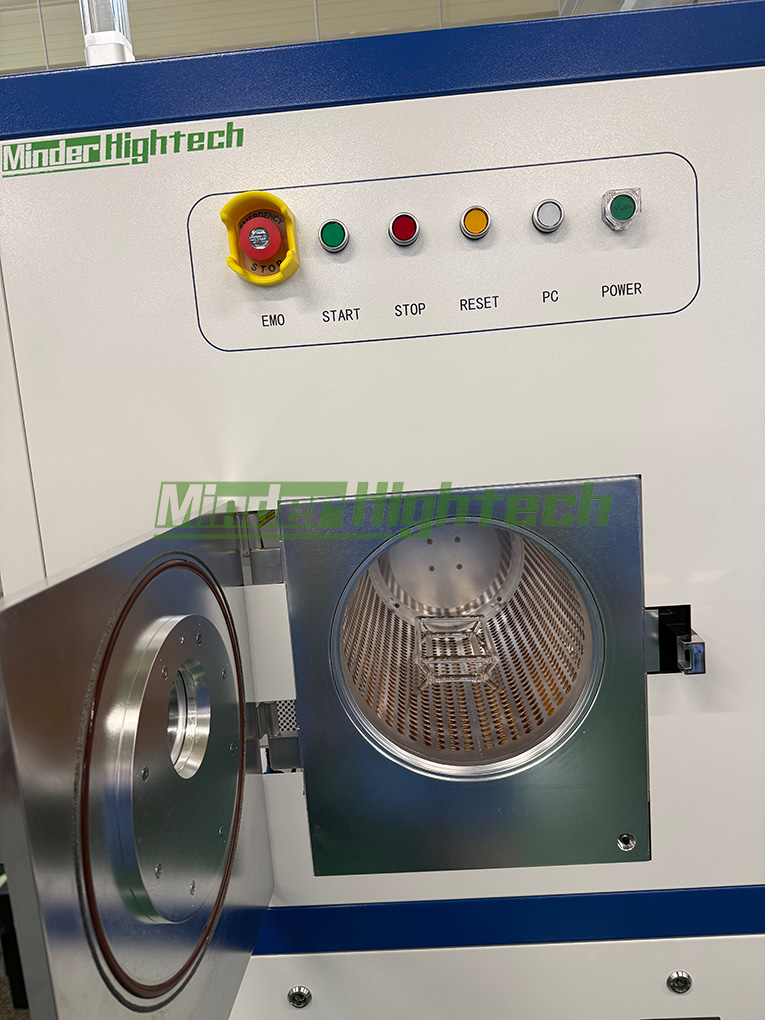
Այս սալիկների պլազմային ֆոտոռեզիստի հեռացման համակարգը օգտագործում է 13.56 ՄՀց RF պլազմային տեխնոլոգիա՝ 0–1000 Վտ հարմարեցվող RF ելքային հզորության միջակայքով: Օքսիգենը հիմնական գործընթացի գազ է ֆոտոռեզիստի այրման և օրգանական աղտոտիչների հեռացման համար, իսկ արգոնը կարող է օգտագործվել որպես օժանդակ գազ՝ կախված գործընթացի պահանջներից:
Երբ խցիկը հասնում է նպատակային վակուումի մակարդակին, գործընթացի գազերը ներմուծվում են քվարցային ռեակցիոն խցիկ, որտեղ RF էներգիան ստեղծում է պլազմա: Օքսիջենային պլազմայի ռեակտիվ տեսակները փոխազդում են լուսազգայուն ռեզիստի օրգանական բաղադրիչների հետ՝ առաջացնելով թռչուն կողեւարդներ, որոնք վակուումային համակարգի միջոցով հեռացվում են, ինչը հնարավորություն է տալիս իրականացնել չոր լուսազգայուն ռեզիստի հեռացում և մակերևույթի մաքրում:
Համեմատած խոնավ հեռացման մեթոդների հետ՝ պլազմային լուսազգայուն ռեզիստի հեռացումը նվազեցնում է քիմիական նյութերի օգտագործումը և թույլ է տալիս ճշգրիտ վերահսկել հզորությունը, հոսքի արագությունը, ճնշումը և ժամանակը՝ ըստ ռեցեպտի կարգավորումների: Սակայն ցանկացած հեռացման գործընթաց պահանջում է վավերացում՝ հիմնված ներգրավված կոնկրետ նյութերի վրա, հատկապես երբ մշակվում է բարձր դոզայի իոնային իմպլանտացիայի ենթարկված լուսազգայուն ռեզիստ, հաստ ռեզիստի շերտեր կամ ջերմային զգայուն վաֆելի կառուցվածքներ:
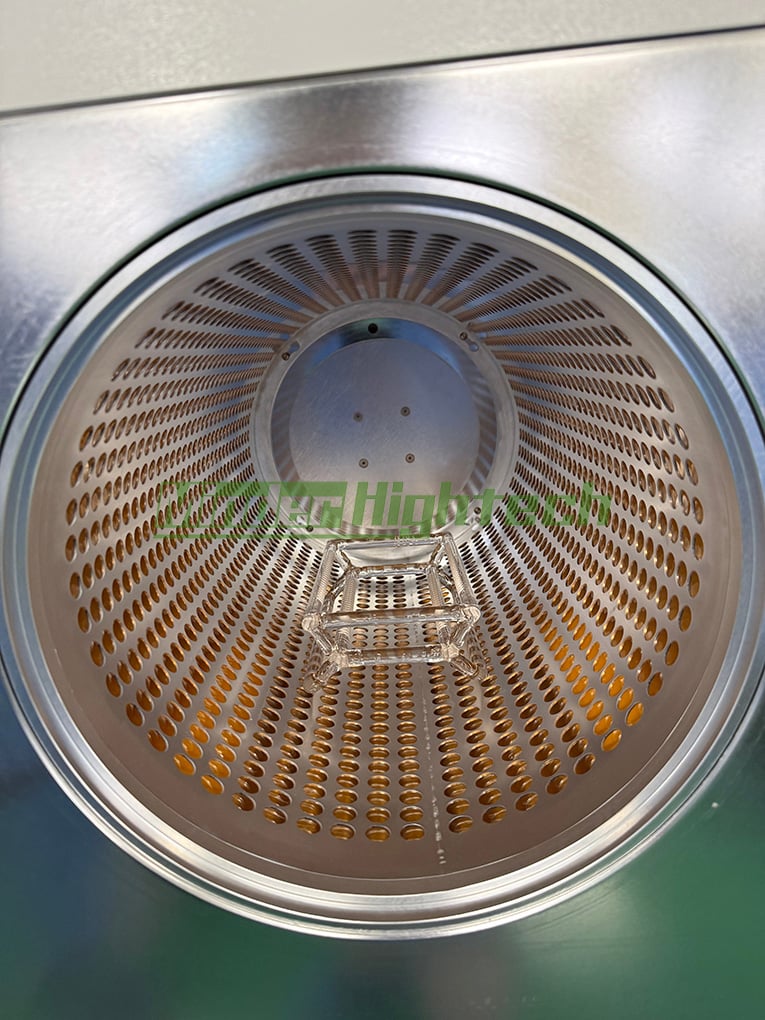
Տեղում տեղադրում և շահագործման մեջ մտցնել:
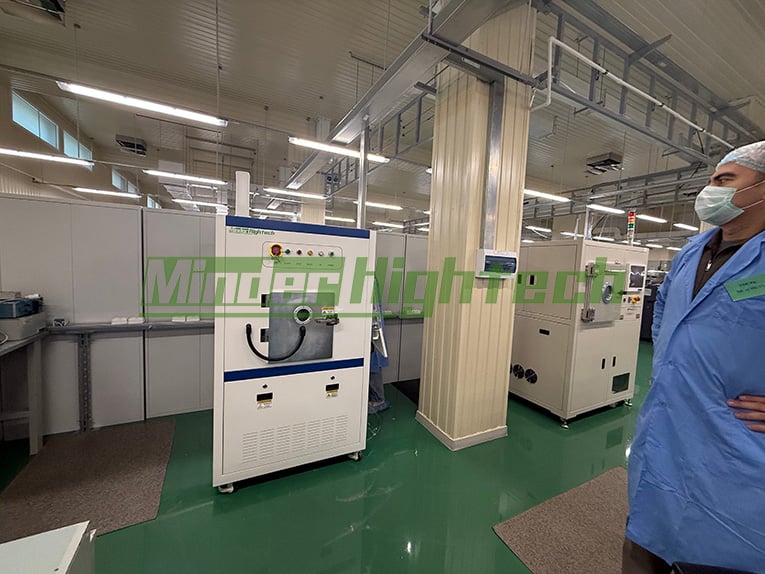
Երբ սարքավորումները հասել են եվրոպական հաճախորդի տեղամաս, ինժեներական անձնակազմը սկզբում ստուգել է սարքավորման արտաքին տեսքը, կարևորագույն բաղադրիչները և տրանսպորտավորման հետևանքով առաջացած վիճակը, այնուհետև տեղադրել է սարքավորումը՝ համաձայն տեղադրման պահանջների: Հետո ստուգվել են մատակարարման հոսանքի, գործընթացային գազերի, սեղմված օդի, արտահոսքի և այլ օգտագործման օգտակար ծառայությունների միացումները:
MD-2300 պլազմային աշերի հղման հոսանքի մատակարարման պահանջը 380 Վ փոփոխական հոսանք է, 50/60 Հց, 40 Ա: Հաճախորդի տեղամասում նաև պետք է ապահովվեն գործընթացային սպեցիֆիկացիաներին համապատասխանող թթվածին, արգոն, ազոտ և սեղմված օդ: Գազի մաքրությունը, ճնշումը, միացման խողովակները և արտահոսքի պայմանները պետք է հաստատվեն՝ համեմատելով վերջնական սարքավորման կոնֆիգուրացիայի և օգտագործման օգտակար ծառայությունների սպեցիֆիկացիաների հետ:
Ընդհանուր միացումների ավարտից հետո ինժեներական թիմը համակարգային ստուգեց կառավարման համակարգը, վակուումային համակարգը, գործընթացային գազային միացումները, RF հզորության մատակարարումը, համապատասխանեցման համակարգը և անվտանգության պաշտպանության ֆունկցիաները: Երբ սարքավորման հիմնական շահագործման վիճակը հաստատվեց որպես նորմալ, կատարվեցին առանց բեռնվածության փորձարկումներ և ֆունկցիոնալ ստուգումներ:
Պլազմային աշերի մատակարարման հիմնական բաղադրիչներից մեկը տեղում վարժանքն էր: Վարժանքը ներառում էր սարքավորման միացումը և անջատումը, ավտոմատ շահագործումը, ձեռքով շահագործումը, ռեցեպտների խմբագրումը, սերիական մշակումը և անսովոր իրավիճակների կառավարումը:
Օպերատորները սովորեցին ստեղծել գործընթացային ռեցեպտներ հիմնված կոնկրետ արտադրանքների վրա և կարգավորել հիմնական պարամետրերը, այդ թվում.
- թթվածնի և արգոնի հոսքի արագությունները;
- RF ելքային հզորությունը;
- խցիկի շահագործման ճնշումը;
- մշակման ժամանակը;
- վակուումային և գազալցման փուլերը;
- գործընթացի ավարտից հետո արտահոսքի հաջորդականությունը:
Վարժությունները նաև շեշտադրեցին բաղադրատոմսերի կառավարման կարևորությունը: Պլաստինների լուսազգայուն նյութի հեռացման սարքավորումների համար մեկ պարամետրերի հավաքածուն կարող է չլինել հարմար բոլոր արտադրանքների համար: Լուսազգայուն նյութի տեսակը, հաստությունը, խմորասուն պայմանները, պլաստինների բեռնման քանակը և նախորդ մշակման վիճակը կարող են ազդել իրական հեռացման արագության և համասեռության վրա:
Հաստատված գործընթացային բաղադրատոմսերը պահպանելով՝ հաճախորդը կարող է նվազեցնել օպերատորից օպերատոր տատանումները և բարելավել հաջորդ սերիաների վրա կրկնելիությունը: Մեծածավալ սերիական արտադրության սկսելուց առաջ առաջարկվում է կատարել բազմասերիային փորձարկումներ ներկայացուցչային պլաստինների օգնությամբ՝ հեռացման արդյունավետությունը, համասեռությունը և գործընթացի կայունությունը ստուգելու համար:
Guangzhou Minder-Hightech Co.,Ltd.
Copyright © Guangzhou Minder-Hightech Co.,Ltd. All Rights Reserved
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 SR
 SL
 UK
 VI
 ET
 HU
 TH
 TR
 FA
 AF
 MS
 GA
 IS
 HY
 AZ
 KA


